

100 tonnes de patins de chenille KOBELCO 7100 : le procédé de peinture
Dans l’ensemble du processus de production des patins de chenille, la peinture est la dernière étape. Mais elle est aussi étroitement liée à la qualité du produit fini. Un bon procédé de peinture rend les patins de chenille plus résistants à la corrosion et plus esthétiques, avec une meilleure régularité de surface et un meilleur brillant.
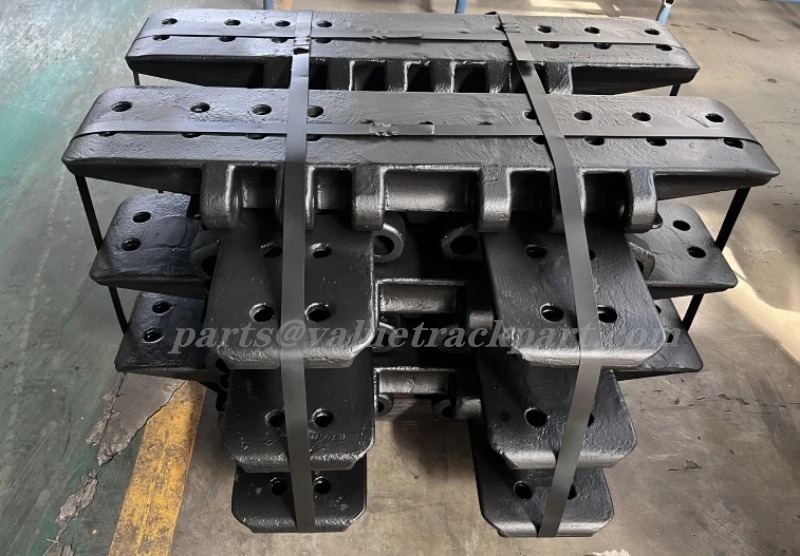
Procédé de peinture :
1. Grenaillage : la propreté de la surface atteint le niveau Sa2.5 (soit un sablage quasi blanc, sans tache de rouille visible à l’œil nu).
2. Dégraissage et phosphatation : la surface ne présente ni trace d’huile ni tache de rouille, sa couleur est gris foncé et la couche de conversion est dense et uniformément cristallisée.
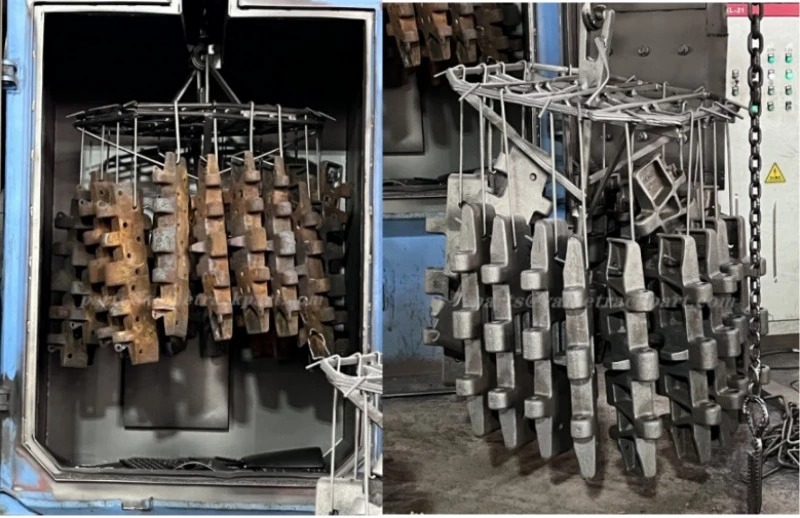
3. L’opérateur contrôle lui-même l’absence de défauts sur la pièce reçue, puis dépose la pièce conforme sur le chariot porte-outils de l’atelier de peinture comme requis, avant de passer à l’étape suivante.
4. S’il est nécessaire de décontaminer le produit, l’opérateur doit porter des gants et essuyer la pièce avec un chiffon imprégné d’éthanol ou de solvant pour éliminer la poussière et la graisse présentes à la surface.
5. La pièce est accrochée au convoyeur aérien et la vitesse de défilement du convoyeur est réglée.

6. Une fois la couche primaire nivelée, appliquer la couche intermédiaire en 2 passes (ou selon les exigences du client), à une distance de pulvérisation de 15 à 20 cm et une pression de pulvérisation de 3 à 5 kg/cm² ; la pièce est laissée à niveau après pulvérisation, pendant 14 à 16 min (cuisson). Après nivellement de la couche intermédiaire, l’opérateur contrôle la surface et ponce les pièces défectueuses. Après ponçage, l’opérateur procède à un autocontrôle et élimine la poussière sur la pièce avec un chiffon dépoussiérant.
7. L’opérateur de finition contrôle toutes les pièces dont la surface est sèche. En cas de défaut sur la surface peinte, il est immédiatement repris, puis la pièce est poussée dans l’étuve par le convoyeur aérien pour la cuisson. La température de cuisson est réglée selon la norme de cuisson du matériau de la pièce ; la température conventionnelle est de 80 °C ± 5 °C pour une durée de 30 minutes.
8. Les contrôleurs vérifient la surface des pièces cuites, marquent celles qui ne répondent pas aux exigences de qualité et informent le chef d’atelier pour reprise.
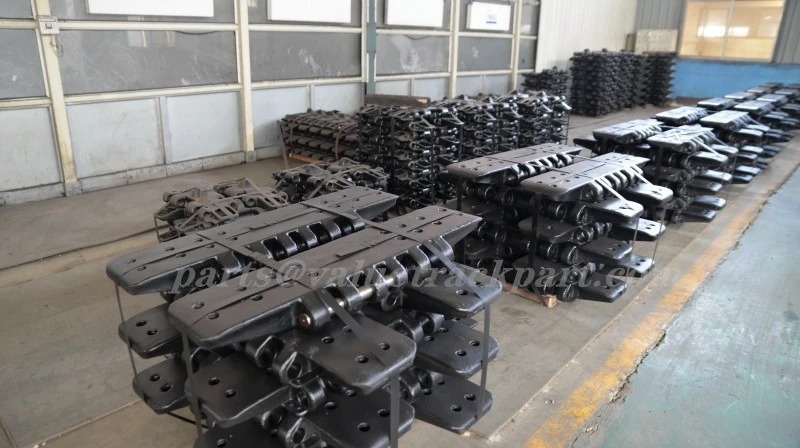
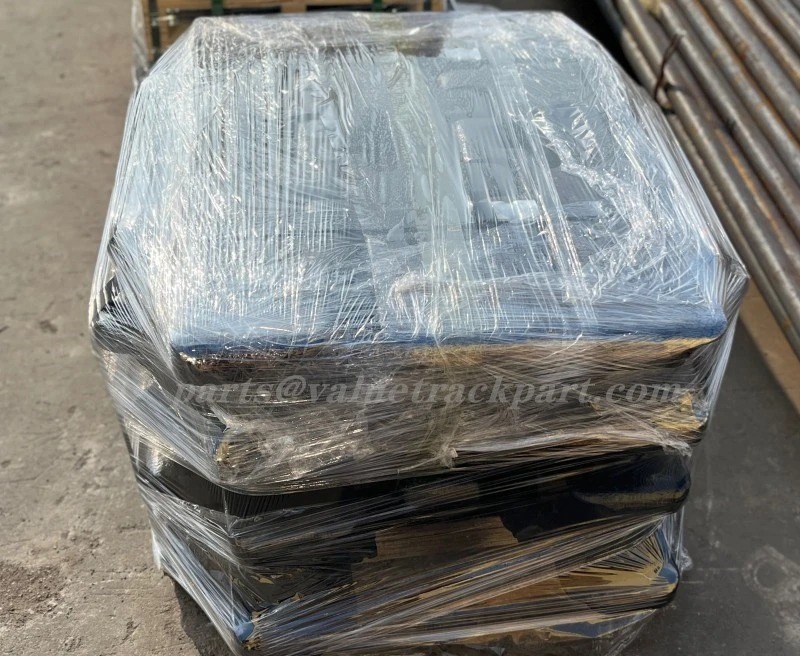
Une fois que les 100 tonnes de patins de chenille KOBELCO 7100 ont passé le contrôle final, ils peuvent être emballés.
Nous fabriquons et vendons des patins de chenille, galets inférieurs, galets supérieurs, barbotins et galets tendeurs pour les modèles KOBELCO P&H60P P&H70 P&H75P P&H85P P&H85P-60C P&H100P P&H315 P&H320 P&H325 P&H330 P&H335 P&H345 P&H440 P&H550-1 P&H550-2 P&H550A P&H550S PH550.S2 P&H880 5035 5045 5055 5100 5170 7035 7045 7050 7055 7065 7070 7080 7090 7100 7120 7150 7200 7250 7260 7300 7055 7055-1 7055-2 7055-3 7055-3F 7065-2 7080-2 7120S 7250-2 7250-2F 7250S BM500 BM600 BM600 Link Type BM700 BM700HD BM700HD-2 BM800 BM800HD BM900HD BM1200 BMS1000 BMS800 CK1000 CK1000 II CK1000 III CK1000G CK1000-II CK1100 CK1100G CK1100-G CK1100G2 CK1200 CK1600 CK1600-II CK2000 CK2000-II CK2500 CK2500E CK2500-II CK2750 CK2750-G CK800 CK850 CK850-2 CK850G CK850-III CKE600 CKE600-1F CKE700 CKE800 CKE800-1F CKE800G CKE800G-2 CKE850-1 CKE900 CKE1100 CKE1350 CKE1800 CKE1800-1F CKE2400-2 CKE2500 CKE2500-1 CKE2500G CKE2500-II CKE4000C CKL1000I CKL2600I CKS600 CKS800 CKS900 CKS1100 CKS1350 FS80 FS90 SL4500 SL4500S SL6000
Si nécessaire, veuillez nous contacter :
Tél. : +86 15253585909
WhatsApp/WeChat : +86 15253585909
E-mail : [email protected]
Site web : www.valuetrackpart.com