

Les « quatre feux » du traitement thermique des patins de chenille SUMITOMO SC1000-2 (100 tonnes)
1. Normalisation
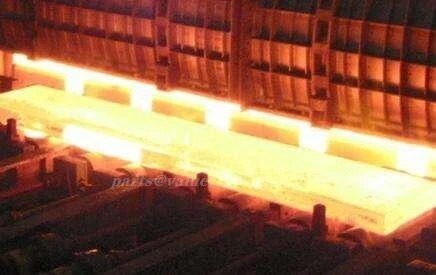
1) Définition de la normalisation : la normalisation consiste à chauffer la pièce au-dessus de Ac3 (Ac désigne la température finale à laquelle la ferrite libre se transforme complètement en austénite lors du chauffage, généralement entre 727 °C et 912 °C) ou de Acm (Acm est la ligne de température critique d’austénitisation complète de l’acier hypereutectoïde en chauffage réel) de 30 à 50 °C, puis, après un maintien d’une certaine durée, à la sortir du four et à la refroidir à l’air ou par aspersion d’eau, par pulvérisation ou par soufflage.
2) But de la normalisation : ① éliminer les contraintes internes du matériau ; ② augmenter la dureté du matériau.
3) Principaux domaines d’application de la normalisation : ① aciers à bas carbone ; ② aciers à moyen carbone ; ③ aciers à outils, aciers à roulements, aciers de cémentation, etc. ; ④ pièces moulées en acier ; ⑤ grosses pièces forgées ; ⑥ fonte ductile.
2. Recuit
1) Définition du recuit : il consiste à chauffer lentement le métal jusqu’à une certaine température, à le maintenir pendant une durée suffisante, puis à le refroidir à une vitesse appropriée (généralement un refroidissement lent, parfois un refroidissement contrôlé).
2) But du recuit : ① réduire la dureté et améliorer l’usinabilité ; ② éliminer les contraintes résiduelles, stabiliser les dimensions, réduire les déformations et le risque de fissuration ; ③ affiner le grain, ajuster la structure, éliminer les défauts de structure ; ④ homogénéiser la structure et la composition du matériau, améliorer les propriétés du matériau ou préparer la structure pour un traitement thermique ultérieur.
3) Principaux domaines d’application du recuit : ① le recuit complet s’applique principalement aux pièces moulées, forgées et soudées en acier hypoeutectoïde, pour éliminer les défauts de structure, affiner et homogénéiser la structure, et améliorer la plasticité et la ténacité des pièces en acier ; ② le recuit incomplet s’applique principalement au forgeage et au laminage des aciers à moyen et haut carbone et des aciers de construction faiblement alliés, ce qui affine le grain, réduit la dureté, élimine les contraintes internes et améliore l’usinabilité ; ③ le recuit de sphéroïdisation est une méthode de recuit destinée aux aciers à moyen et haut carbone, qui présentent ainsi une faible dureté, une bonne usinabilité et une grande aptitude à la déformation à froid ; le recuit de détente élimine les contraintes résiduelles, stabilise les dimensions et la forme de la pièce et réduit les déformations et le risque de fissuration lors de l’usinage et de l’utilisation.
3. Trempe
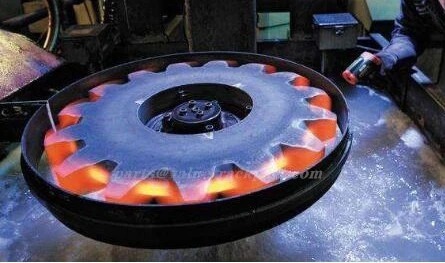
1) Définition de la trempe : procédé de traitement thermique dans lequel une pièce métallique est chauffée à une température appropriée, maintenue pendant un certain temps, puis immergée dans un milieu de trempe pour un refroidissement rapide. Les milieux de trempe couramment utilisés sont la saumure, l’eau, l’huile minérale, l’air, etc.
2) But de la trempe : améliorer les propriétés mécaniques des pièces en acier, telles que la dureté, la résistance à l’usure, la limite élastique, la résistance à la fatigue, etc. ; améliorer les propriétés physiques ou chimiques de certains aciers spéciaux, par exemple renforcer le ferromagnétisme des aciers magnétiques ou améliorer la résistance à la corrosion des aciers inoxydables.
3) Domaine d’application de la trempe : largement utilisée pour les outils, moules, instruments de mesure et pièces nécessitant une résistance à l’usure superficielle (engrenages, cylindres, pièces cémentées, etc.). Les pièces importantes des machines, en particulier les pièces en acier utilisées dans l’automobile, l’aviation et les fusées, sont presque toutes trempées.
4. Revenu
1) Définition du revenu : le revenu est généralement effectué immédiatement après la trempe ; la pièce trempée est réchauffée à une température appropriée inférieure à la température critique inférieure, puis refroidie à l’air, à l’eau, à l’huile ou dans d’autres milieux après une période de maintien.
2) But du revenu : ① éliminer les contraintes résiduelles générées lors de la trempe afin de prévenir déformations et fissurations ; ② ajuster la dureté, la résistance, la plasticité et la ténacité de la pièce pour répondre aux exigences de performance ; ③ stabiliser la structure et les dimensions pour garantir la précision ; ④ améliorer les propriétés d’usinage.
3) Domaine d’application du revenu : le revenu se divise en revenu à basse température, revenu à température moyenne et revenu à haute température. Le revenu à basse température s’applique principalement aux outils de coupe, instruments de mesure, moules, roulements, pièces cémentées et trempées superficiellement, etc. ; le revenu à température moyenne s’applique principalement aux ressorts, matrices de forgeage, outils de frappe, etc. ; le revenu à haute température est largement utilisé pour les pièces de structure importantes, telles que bielles, boulons, engrenages et arbres.
Les « quatre feux » ont donné naissance à différents procédés de traitement thermique selon les températures de chauffage et les modes de refroidissement. Afin d’obtenir une résistance et une ténacité déterminées, le procédé combinant trempe et revenu à haute température est appelé trempe et revenu. Après trempe, certains alliages forment une solution solide sursaturée ; ils sont ensuite maintenus à température ambiante ou légèrement supérieure pendant une durée prolongée afin d’améliorer la dureté, la résistance ou les propriétés électriques de l’alliage : ce traitement thermique est appelé vieillissement. La méthode qui associe étroitement et efficacement la déformation par mise en forme et le traitement thermique pour conférer à la pièce une bonne résistance et une bonne ténacité est appelée traitement thermo-mécanique ; le traitement thermique réalisé sous atmosphère à pression négative ou sous vide est appelé traitement thermique sous vide : il permet non seulement d’éviter l’oxydation et la décarburation de la pièce, de conserver une surface lisse après traitement et d’améliorer les performances de la pièce, mais aussi d’utiliser un agent de cémentation pour un traitement thermochimique.
Nous fabriquons et vendons des patins de chenille, galets inférieurs, galets supérieurs, barbotins et galets tendeurs pour les modèles SUMITOMO LS78RH LS78RH5 LS78RH5 Link Type LS78RHD5 LS78RM LS98 LS108RH3 LS108RH5 LS108RH5 Link Type LS108RM LS110C LS118 LS118RH LS118RH3 LS118RH5 LS118RH5 Link Type LS118RM LS120RH5 LS138 LS138RH5 LS138RHD LS138RHD5 LS218RH LS218RH5 LS238 LS238RH3 LS238RH5 LS248RH5 LS368RH5 LS458HD LS468 LS468HD LS518 LS528 LS568HD LS578HD SC350 SC350 Link Type SC400 SC400 Link Type SC500 SC500 linke type SC500-2 SC500-3 SC550 SC550-2 SC600 SC650 SC650-2 SC650DD-2 SC700 SC700-2 SC700DD SC800 SC800-2 SC800HD SC900 SC1000 SC1000-2 SC1000HD SC1500 SC1500-2 SC1500HD SC2000 SC2500 SD205 SD307 SD407 SD507 SD510 SD610 SP110 SP135 ST500 SH2100-5.
Pour en savoir plus, cliquez ici :
https://www.facebook.com/profile.php?id=100078711353756
Téléphone : +86 535 671 0636
E-mail : [email protected]
Site web : www.valuetrackpart.com