

Trois méthodes pour détecter les fissures des patins de chenille Kobelco 5170
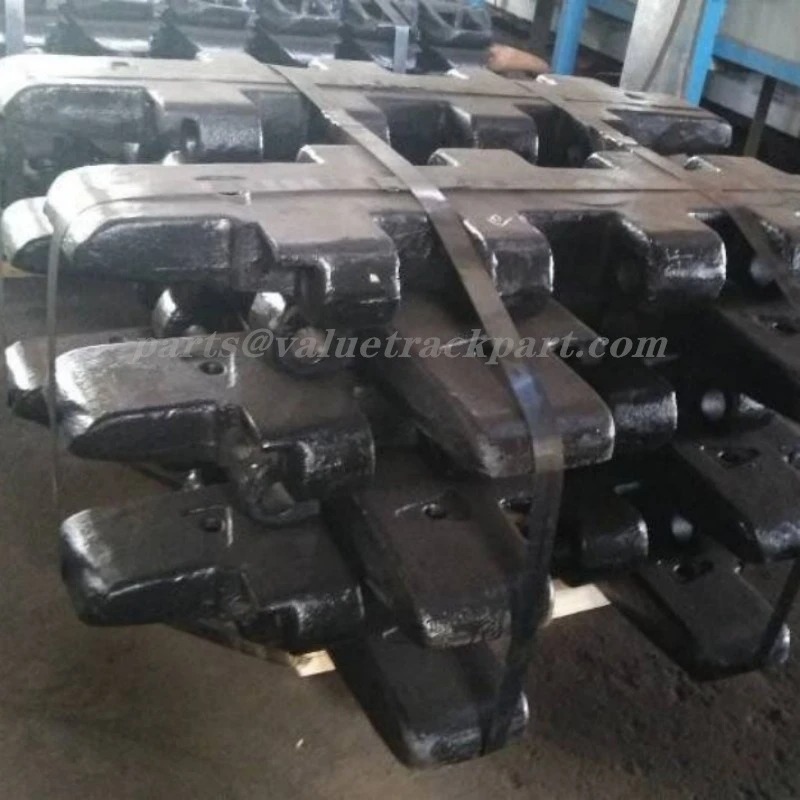
Mercredi dernier, notre client américain nous a commandé un lot de patins de chenille Kobelco 5170. Avant-hier, notre service de contrôle qualité a inspecté les patins de chenille Kobelco 5170 à la recherche de fissures ; je profite donc de cette occasion pour vous présenter comment vérifier l’absence de fissures sur les patins de chenille !

1. Contrôle par magnétoscopie (MT)
Le contrôle par magnétoscopie exploite l’interaction entre le champ magnétique de fuite au niveau d’un défaut de la pièce et la poudre magnétique. Il met à profit la différence entre la perméabilité magnétique de la surface du produit en acier et celle des défauts proches de la surface (fissures, inclusions de laitier, cheveux, etc.), ainsi que la perméabilité magnétique de l’acier. Après aimantation, le champ magnétique au niveau des discontinuités de ces matières se déforme et un champ de fuite apparaît à la surface de la pièce là où le flux magnétique fuit, attirant ainsi la poudre magnétique qui s’accumule au niveau du défaut – la trace magnétique. Dans des conditions d’éclairage appropriées, la position du défaut est révélée, et le contrôle par magnétoscopie est réalisé en observant et en interprétant l’accumulation de ces particules magnétiques.
Le contrôle par magnétoscopie sert principalement à détecter la présence de fissures et d’inclusions de laitier à la surface des patins de chenille Kobelco 5170

2. Contrôle par ultrasons (UT)
Le contrôle par ultrasons utilise des ondes ultrasonores pour inspecter de manière non destructive les défauts et cicatrices internes des matériaux ou des pièces mécaniques. Il permet d’inspecter sans endommager l’intérieur et compte parmi les méthodes les plus courantes pour contrôler l’intérieur d’un produit.
Lors du contrôle par ultrasons, il est nécessaire d’appliquer un couplant sur le patin de chenille de la grue sur chenilles.
Le choix du couplant doit satisfaire les conditions suivantes :
① Une bonne perméabilité acoustique, et l’impédance acoustique du milieu de couplage doit être élevée.
② Absence de corrosion sur la pièce et aucune influence sur les opérations ultérieures.
③ Une bonne fluidité, un approvisionnement facile et un prix bas.
④ Aucun danger pour la santé de l’opérateur.
Les couplants couramment utilisés sont donc l’huile organique et l’eau.
Mode opératoire : placez d’abord le détecteur de défauts à ultrasons sur les patins de chenille Kobelco 5170, puis déplacez la sonde selon des lignes parallèles perpendiculaires au sens de roulement des patins Kobelco 5170, avec un intervalle de 100 mm, en utilisant de l’eau ou de l’huile moteur comme agent de couplage pour la détection. Lorsqu’une forme d’onde de défaut est observée, sondez également les deux côtés afin de délimiter la zone du défaut, puis notez-la sur le patin à l’aide d’un stylo marqueur.
Jugement des défauts :
① Aucune onde d’impulsion de fond n’apparaît sur l’écran fluorescent, mais seulement des réflexions multiples d’ondes d’impulsion de défaut.
② L’onde d’impulsion de défaut et l’onde d’impulsion de fond apparaissent simultanément sur l’écran fluorescent.
③ Des impulsions de défaut multiples et désordonnées, sans impulsion de fond mais uniquement des impulsions de défaut sur l’écran fluorescent.

3. Contrôle par ressuage (PT)
Le contrôle par ressuage consiste à appliquer un pénétrant coloré ou fluorescent contenant des colorants sur la surface de la pièce. Sous l’effet de la capillarité, le pénétrant pénètre dans les défauts débouchants de la surface grâce au mouillage du liquide et à l’action capillaire. L’excédent de pénétrant à la surface de la pièce est ensuite éliminé, puis une fine couche de révélateur est appliquée sur la surface. Le pénétrant présent dans le défaut est réadsorbé vers la surface de la pièce par capillarité, formant une image agrandie du défaut ; l’indication est observée sous lumière noire (méthode fluorescente) ou sous une lampe à lumière blanche (méthode colorée).
Le processus de base du contrôle par ressuage : pénétration → nettoyage → révélation → observation
Comme le contrôle par ressuage (PT) nécessite davantage de consommables, il est moins utilisé : dans la plupart des cas, on recourt à la magnétoscopie (MT) et au contrôle par ultrasons (UT).
Pour en savoir plus, veuillez nous contacter :
Téléphone : +86 535 671 0636
E-mail : [email protected]
Site web : www.valuetrackpart.com